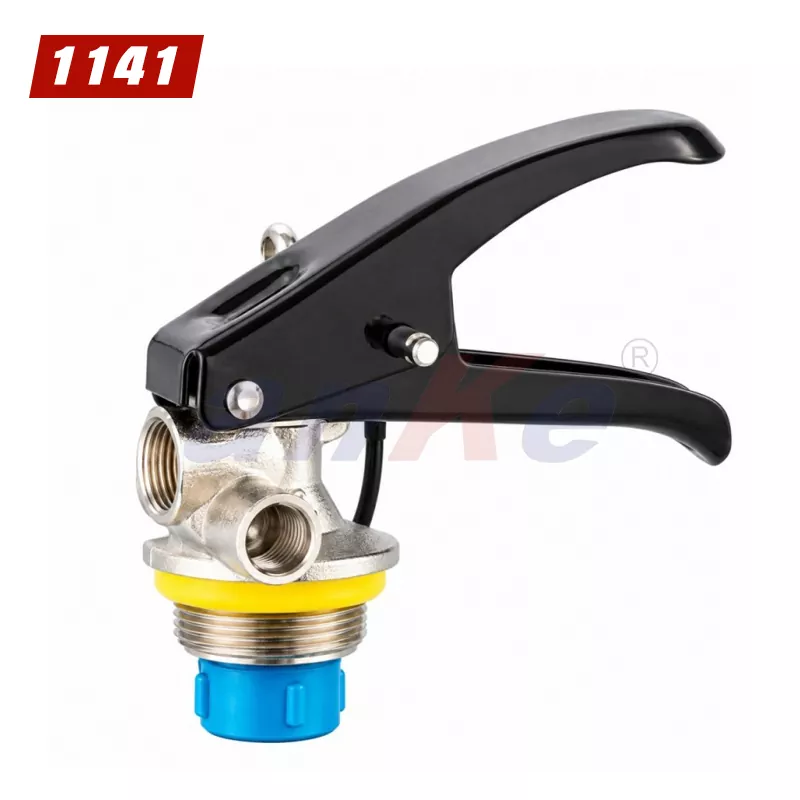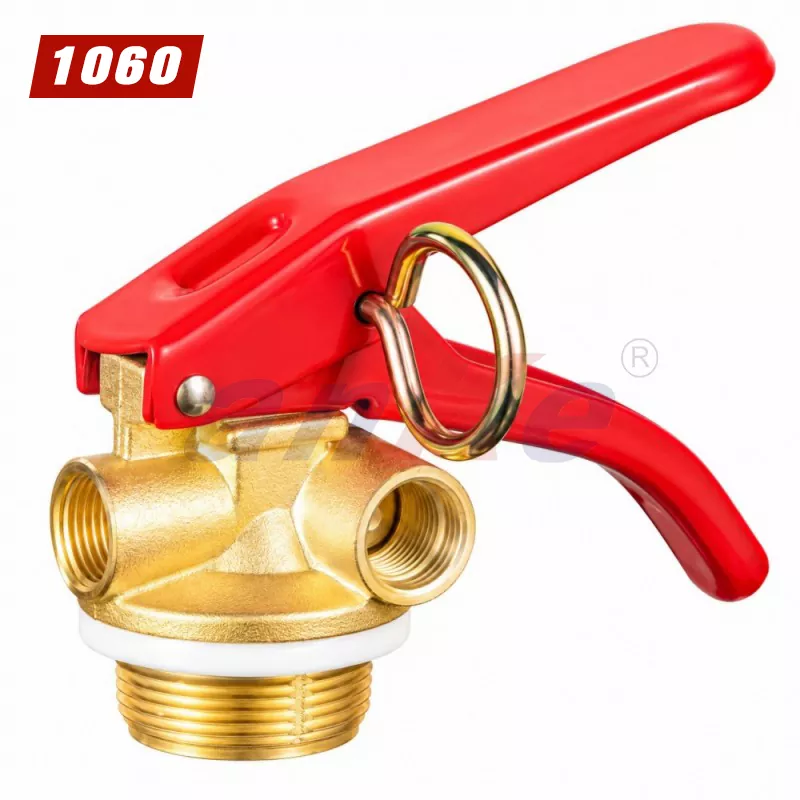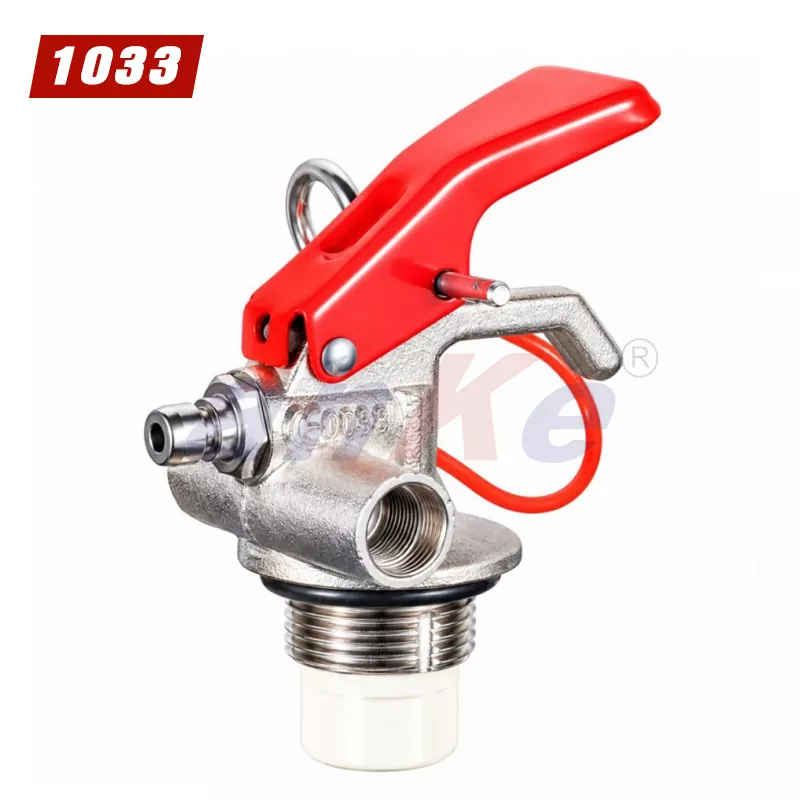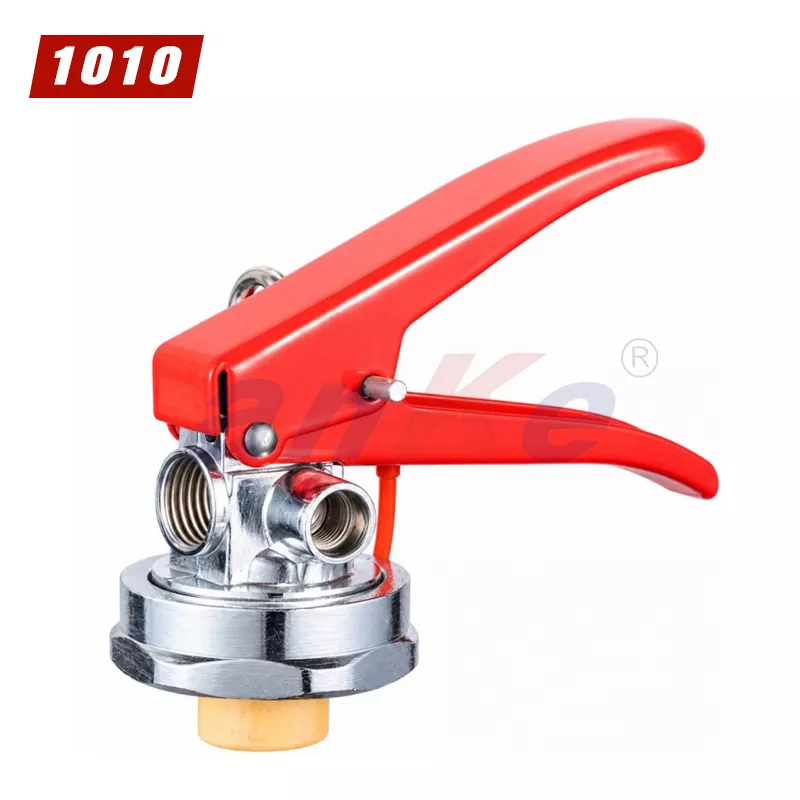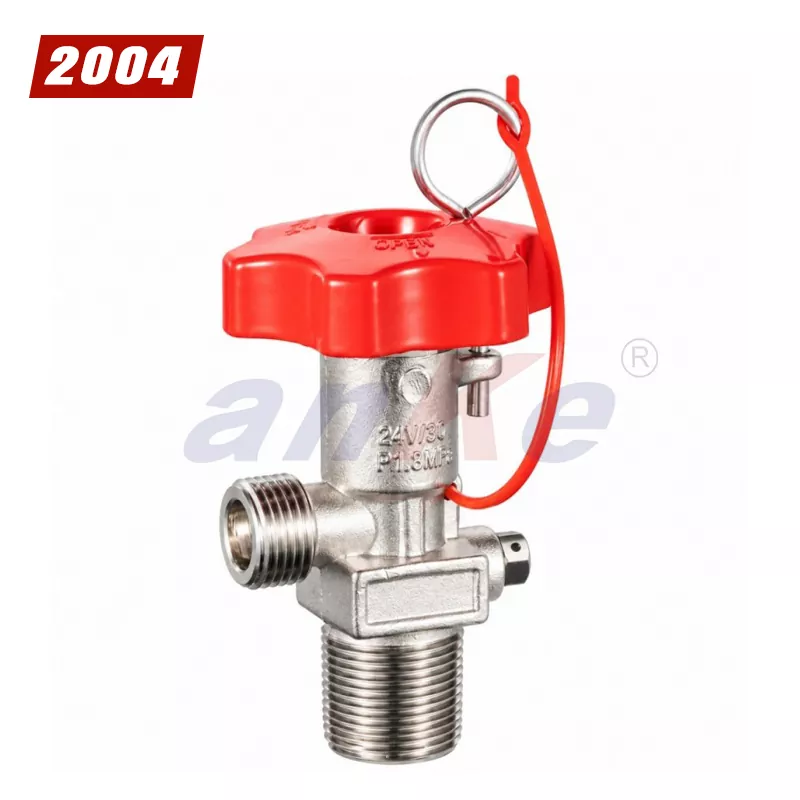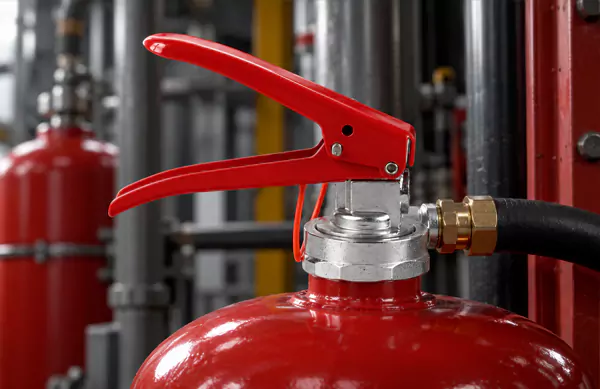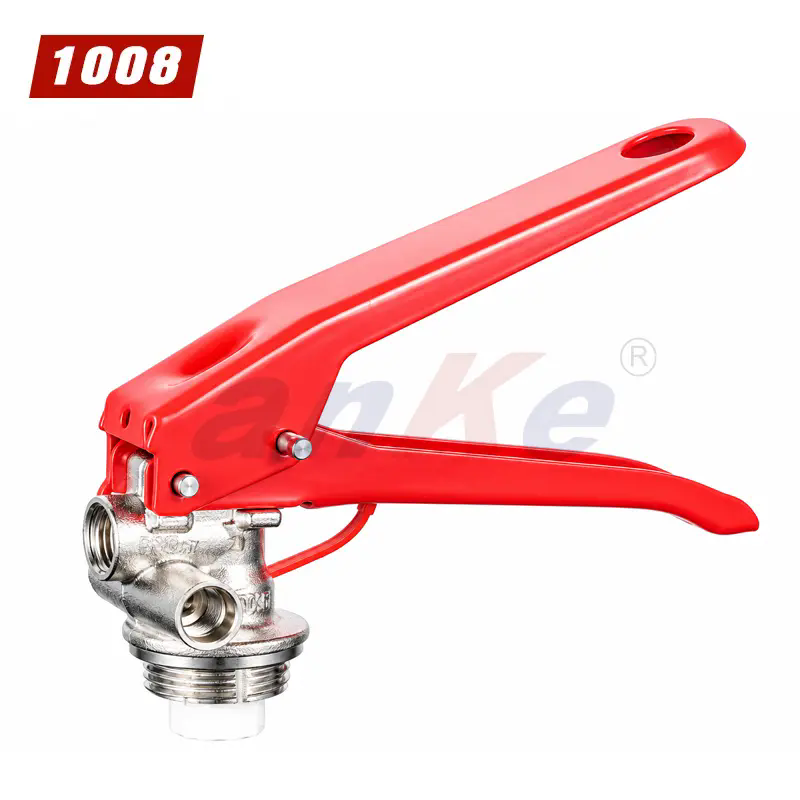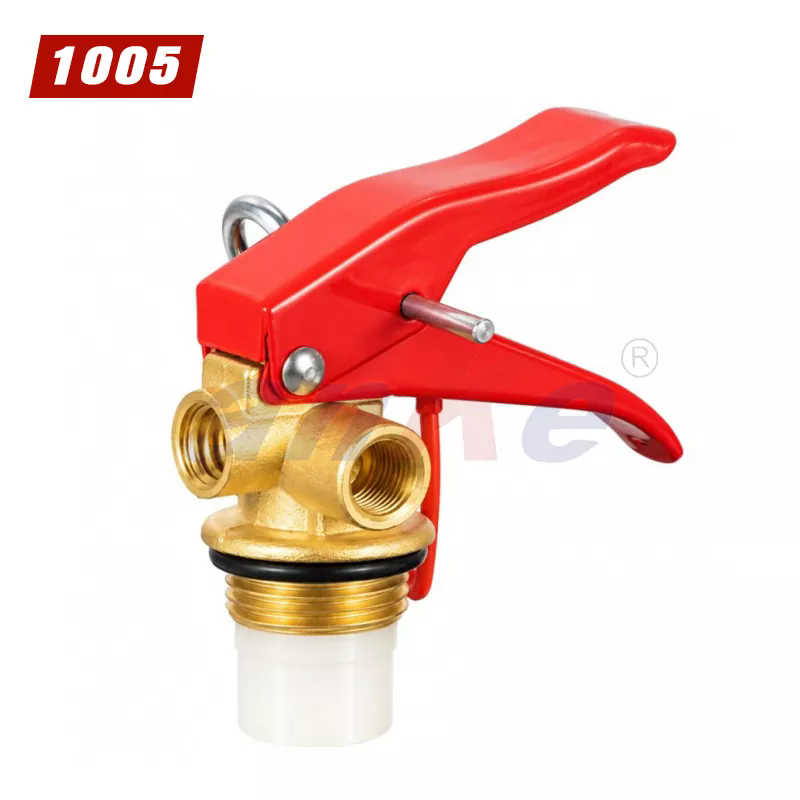
Сухой порошковый огнетушитель представляет собой сосуд под давлением с клапаном вверху, шлангом на выходе и предохранительным механизмом, который должен сработать после многолетнего хранения. Клапан — это компонент, который соединяет резервуар, шланг, манометр и рабочий рычаг. Если какое-либо из этих соединений неправильное, огнетушитель может дать течь, не разрядиться или не удержать давление во время реального события. Для производителя, собирающего огнетушители, детали подключения клапана не являются закупочной формальностью. Это требования к размерам и герметичности, которые определяют, выдержит ли готовое устройство испытание под давлением и испытание на разряд.
Это руководство написано для отделов закупок и качества, которые поставляютКлапаны для порошковых огнетушителей. В нем указаны детали соединения, которые необходимо проверить перед принятием клапана в производство: резьба цилиндра, интерфейс уплотнения, соединение шланга и сопла, отверстие для манометра, характеристики крутящего момента и документация на партию. В каждом разделе объясняется, что проверять, почему проверка важна и какие доказательства должен предоставить поставщик арматуры. Содержимое организовано вокруг последовательности проверок, которой должен следовать производитель, и включает параметры продукта и протоколы испытаний, которые должен предоставить надежный поставщик. Наш завод в Нинбо Kaituo Valve Co., Ltd. производит клапаны порошковых огнетушителей для сборки огнетушителей, и приведенные ниже рекомендации отражают проверки соединений, которые мы выполняем перед отправкой.
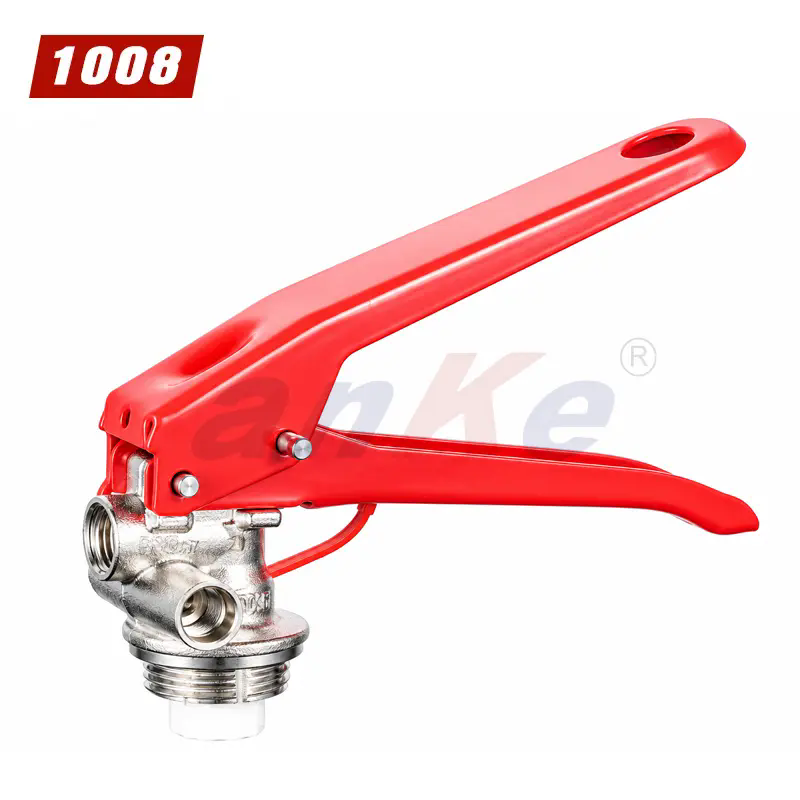
Первое соединение, которое необходимо проверить, — это резьба, соединяющая клапан с баллоном огнетушителя. Эта резьба является основной конструкционной и уплотнительной поверхностью и должна точно соответствовать горловине цилиндра. Проверка начинается со стандарта резьбы. В клапанах порошковых огнетушителей обычно используется метрическая резьба, например M30x1,5, M24x1,5, или дюймовая резьба, например G1/2, в зависимости от регионального стандарта и конструкции баллона. Форма резьбы, шаг и класс допуска должны быть подтверждены по чертежу цилиндра, а не по типовому каталожному значению. Клапан с правильным номинальным диаметром, но с неправильным шагом начнет зацепляться, а затем заедать, а клапан с неправильным классом допуска может чувствовать себя ослабленным или не герметично даже при полной затяжке.
В таблице ниже перечислены параметры соединений, которые следует измерять и фиксировать для каждой партии клапанов.
| Параметр | Что проверить | Типичная спецификация | Метод проверки |
| Стандарт резьбы | Метрическая или дюймовая форма резьбы | M30x1,5, M24x1,5, G1/2 или чертеж каждого цилиндра. | Сравнение резьбового калибра и чертежей |
| Шаг резьбы | Расстояние между нитями | 1,5 мм, 1,0 мм или по стандарту | Шагомер и оптические измерения |
| Класс допуска | Устанавливается между клапаном и цилиндром | 6 г/6 ч или по рисунку | Калибры резьбы годен/не годен |
| Длина резьбы | Глубина взаимодействия | Глубина горловины цилиндра | Глубиномер и испытание сборки |
| Поверхность резьбы | Заусенцы, повреждения, покрытие | Чистый, без заусенцев, покрытие соответствует спецификации. | Визуальный осмотр и ощущение резьбы |
| Концентричность | Ось резьбы к оси корпуса клапана | В пределах 0,05 мм TIR | Циферблатный индикатор на оправке |
Проверку концентричности часто упускают из виду, но она важна для уплотняемого интерфейса. Если ось резьбы не совмещена с осью корпуса клапана, клапан будет располагаться на цилиндре под небольшим углом. Угол может быть небольшим, но он может создать неравномерное сжатие уплотнительной шайбы и вызвать утечку в горловине цилиндра. Наша фабрика вНинбо Кайтуо Клапан Ко., Лтд.проверяет концентричность резьбы на образце из каждой партии перед упаковкой клапанов, и мы сохраняем записи измерений вместе с документацией на партию.
Для производителя проверка резьбы должна выполняться при поставке, а не только на заводе поставщика клапана. Исправная у поставщика нить может быть повреждена при транспортировке или смешана с другой партией на складе. Приемочный контроль должен включать проверку калибра резьбы, проверку длины резьбы и пробную сборку на образце цилиндра. Пробная сборка является наиболее прямой проверкой, поскольку она показывает, плавно ли зацепляется клапан и прилегает ли он к горловине цилиндра без зазора. Если при пробной сборке обнаружен зазор или узкое место, партию следует поместить на карантин и связаться с поставщиком, прежде чем клапаны будут использоваться в производстве.
Уплотняющая поверхность — это поверхность, где клапан соприкасается с горловиной цилиндра, и именно это соединение определяет, будет ли огнетушитель удерживать давление в течение всего срока службы. Уплотнение обычно представляет собой шайбу, уплотнительное кольцо или фасонную прокладку, которая сжимается между корпусом клапана и горловиной цилиндра. Герметичность зависит от трех факторов: плоскостности посадочной поверхности клапана, шероховатости поверхности горловины цилиндра и силы сжатия, которую развивает резьба при затягивании клапана. Если посадочная поверхность клапана не плоская, шайба не будет сжиматься равномерно, и образуется путь утечки. Если горловина цилиндра шероховатая или повреждена, шайба не будет герметично прилегать к ней. Если резьба не развивает достаточную силу сжатия, шайба не будет сжиматься достаточно для уплотнения.
Приведенная ниже цепочка неисправностей описывает, как небольшой дефект уплотнения становится отказом на месте.
Поэтому поверхность уплотнения должна быть проверена на трех уровнях. Первый уровень — проверка размеров посадочной поверхности клапана: ровность, шероховатость поверхности, отсутствие заусенцев. Второй уровень — проверка шайбы или уплотнительного кольца: материал, твердость, толщина и степень сжатия. Третий уровень — это испытание сборки: клапан затягивается на цилиндр с образцом, и сборка подвергается испытанию под давлением. В таблице ниже приведены результаты проверок границ уплотнения.
| Проверять | Что проверить | Критерий приемки |
| Плоскостность посадочной поверхности | Отсутствие вогнутости, выпуклости или наклона | В пределах 0,05 мм по грани |
| Шероховатость поверхности | Отделка уплотняющей поверхности | Ra 1,6 мкм или лучше |
| Заусенцы и повреждения | Никаких заусенцев, вмятин и царапин | Визуальный осмотр при 3-кратном увеличении. |
| Материал шайбы | Материал и твердость | По чертежу, NBR или EPDM, как указано. |
| Толщина шайбы | Допуск на сжатие | По чертежу, в пределах допуска |
| Проверка герметичности сборки | Удержание давления после затяжки | Отсутствие утечек при указанном испытательном давлении |
Наш завод в Нинбо Kaituo Valve Co., Ltd. проверяет уплотнительную поверхность и шайбу на каждой партии клапанов сухого порошкового огнетушителя, а также мы выполняем испытания на утечку в сборе на выборочной основе. Результаты испытаний записываются и сохраняются. Для производителя интерфейс уплотнения — это соединение, которое самым непосредственным образом влияет на испытание на удержание давления. Если клапан проходит проверку размеров, но не проходит испытание на герметичность в сборе, причиной почти всегда является посадочная поверхность или шайба, и перед продолжением сборки необходимо проверить партию.
Соединение шланга и сопла находится на выпускной стороне клапана и определяет, сможет ли огнетушитель подавать порошок с необходимой скоростью. Соединение включает в себя выходную резьбу клапана, шланговую муфту, сам шланг и насадку. Проверка должна охватывать соответствие резьбы, надежность соединения шланга, номинальное давление шланга и размер отверстия сопла. Совпадение резьбы является первой проверкой: выходная резьба клапана должна совпадать с резьбой муфты шланга, а муфта должна полностью входить в зацепление, без перекрещивания резьбы. Надежность муфты шланга является второй проверкой: муфта должна быть обжата или зажата на шланге так, чтобы она не могла оторваться под давлением. Номинальное давление шланга является третьей проверкой: шланг должен быть рассчитан на рабочее давление огнетушителя и испытательное давление. Размер отверстия сопла является четвертой проверкой: отверстие должно соответствовать скорости подачи, указанной для класса огнетушителя.
В таблице ниже перечислены параметры соединения шланга и насадки, которые необходимо проверить.
| Параметр | Что проверить | Типичная спецификация |
| Выходная резьба | Стандарт и размер резьбы | M16x1,5, G1/2 или по чертежу |
| Зацепление муфты | Полное зацепление резьбы, отсутствие перекрестной резьбы | Ручное затягивание плюс заданные повороты |
| Номинальное давление шланга | Рабочее и разрывное давление | Испытательное давление выше огнетушителя |
| Снятие муфты | Надежное соединение на шланге | Нет движения при указанной силе тяги |
| Отверстие сопла | Диаметр и скорость разряда | В зависимости от класса и стандарта огнетушителя |
| Гибкость шланга | Радиус изгиба и сопротивление излому | По требованию приложения |
Соединение шланга и насадки часто проверяют в рамках испытания на разрядку огнетушителя, но детали соединения также следует проверять при поступлении товара. Шланговая муфта, которая не полностью зацеплена, может выдержать испытание статическим давлением, но разъединиться во время разгрузки, когда поток и движение шланга создают дополнительные нагрузки. Слишком большое отверстие сопла уменьшит время выброса и может уменьшить дальность выброса. Слишком маленькое отверстие сопла увеличит время выброса и может не обеспечить подачу достаточного количества порошка для тушения пожара. Наш завод в Нинбо Kaituo Valve Co., Ltd. поставляет клапаны для порошковых огнетушителей с выходной резьбой и муфтами, которые соответствуют спецификациям шлангов клиента, и мы предоставляем данные о резьбе и муфтах для каждой партии.
Производитель должен проверить соединение шланга и насадки с помощью испытания на растяжение и испытания на поток. Испытание на растяжение подтверждает, что муфта не разъединится при указанной нагрузке. Испытание потока подтверждает, что отверстие сопла обеспечивает требуемую скорость нагнетания. Оба испытания следует проводить на образце из каждой партии, а результаты следует фиксировать. Если выходная резьба клапана правильная, но шланговая муфта от другого поставщика, они могут не сцепиться правильно. Производитель должен подтвердить, что выходная резьба клапана и резьба муфты шланга соответствуют одному стандарту и классу допуска.
Отверстие для манометра и дополнительные соединения представляют собой меньшие по размеру интерфейсы на клапане, но они не менее важны для надежности огнетушителя. Отверстие для манометра удерживает манометр и должно плотно прилегать к штоку манометра, не допуская утечек. Дополнительные соединения могут включать в себя предохранительный штифт, защиту от вскрытия, ручку для переноски и монтажный кронштейн. Каждое соединение имеет свою функцию и свой метод проверки. Порт манометра представляет собой резьбовое или вставное соединение, и его необходимо проверить на совпадение резьбы, целостность уплотнения и ориентацию манометра. Английскую булавку и тамперную пломбу необходимо проверить на посадку и правильность работы. Ручку и кронштейн необходимо проверить на структурную надежность.
Приведенный ниже контрольный список охватывает порт манометра и дополнительные соединения, которые следует проверить перед сборкой.
Манометрическое отверстие — это соединение, которое чаще всего вызывает медленную утечку после сборки. Утечка может быть достаточно небольшой, чтобы выдержать первоначальное испытание под давлением, но она может истощить огнетушитель в течение нескольких месяцев. Поэтому уплотнение порта манометра следует проверять на каждом клапане, а манометр следует затягивать с указанным моментом затяжки. Наш завод в Нинбо Kaituo Valve Co., Ltd. проверяет резьбу отверстия манометра и уплотнение на каждой партии клапанов сухого порошкового огнетушителя, и мы поставляем спецификации порта манометра вместе с документацией на клапан. Цель состоит в том, чтобы обеспечить такую же надежность соединения манометра, как и соединение главного цилиндра.
Производитель должен проверить соединения аксессуаров во время пробной сборки. Манометр должен быть установлен, вставлен предохранительный штифт, а ручка должна работать. Если какое-либо из этих действий кажется затянутым, ослабленным или смещенным, клапан следует проверить перед заправкой огнетушителя. Клапан, который выдерживает испытание давлением, но имеет предохранительный штифт, является клапаном, который может выйти из строя в момент использования.
Проверка крутящего момента и сборки — это окончательные детали соединения, которые предотвращают сбои на месте. Клапан должен быть затянут на цилиндре с указанным моментом затяжки. Если крутящий момент слишком мал, уплотнительная шайба не сожмется достаточно, и огнетушитель протечет. Если крутящий момент слишком высок, корпус клапана или шейка цилиндра могут быть повреждены, а резьба может быть перенапряжена. Шланговая муфта также должна быть затянута с указанным моментом затяжки, а манометр должен быть затянут в соответствии со своими спецификациями. В таблице ниже представлены проверки крутящего момента и сборки, которые должны быть включены в процедуру сборки.
| Проверять | Спецификация | Метод проверки |
| Крутящий момент между клапаном и цилиндром | В зависимости от клапана и спецификации цилиндра | Калиброванный динамометрический ключ |
| Крутящий момент муфты шланга | Согласно спецификации муфты | Калиброванный динамометрический ключ |
| Измерительный крутящий момент | Согласно спецификации манометра | Калиброванный динамометрический ключ |
| Зацепление резьбы | Полное участие, без пробелов | Визуальная и сенсорная проверка |
| Работа предохранительного штифта | Свободное движение, без привязки. | Ручное управление |
| Управление рычагом | Плавный ход, возврат в положение | Ручное управление |
Проверка крутящего момента должна выполняться с помощью калиброванного ключа, а ключ следует калибровать с интервалом, определенным системой качества. Неоткалиброванный динамометрический ключ может привести к тому, что соединение будет перетянуто или недостаточно затянуто, даже если оператор считает, что момент затяжки правильный. Процедура сборки также должна включать проверку первого изделия, при которой первый огнетушитель партии проверяется на предмет зацепления резьбы, крутящего момента и герметичности перед сборкой остальной части партии.
Наш завод в Нинбо Kaituo Valve Co., Ltd. предоставляет рекомендуемые значения крутящего момента для наших клапанов порошковых огнетушителей, и мы маркируем корпус клапана указанием крутящего момента, если это позволяет конструкция. Глубину зацепления резьбы и последовательность сборки мы также указываем в руководстве по эксплуатации. Для производителя проверки крутящего момента и сборки должны быть частью рабочей инструкции, а не устной инструкцией для оператора. Письменная инструкция с использованием калиброванного динамометрического ключа — это самый простой способ предотвратить выход из строя, вызванный ошибкой сборки.
Пакетная документация является свидетельством того, что детали подключения проверены. Производитель не должен принимать поставку арматуры без пакета документации, поскольку только по арматуре невозможно проверить детали подключения. В комплект поставки должны входить сертификаты на материалы, отчет о проверке размеров, отчет о калибре резьбы, отчет об испытаниях на герметичность и протокол крутящего момента сборки. В таблице ниже перечислены документы и детали подключения, которые они охватывают.
| Документ | Подробности подключения описаны | Что проверить |
| Сертификат материала | Корпус клапана и внутренние материалы | Класс и отслеживаемость |
| Отчет о проверке размеров | Размеры резьбы, посадочная поверхность, выпускное отверстие | Измеренные значения в сравнении с допусками |
| Отчет о калибре резьбы | Цилиндрическая резьба и выходная резьба | Результаты «годен/не годен» для каждой партии |
| Отчет об испытаниях на утечку | Уплотнение интерфейса и порта манометра | Испытательное давление, продолжительность, результат |
| Рекорд крутящего момента сборки | Клапан, шланг, манометр крутящего момента | Значения крутящего момента и калибровка ключей |
| Запись прослеживаемости партии | Все подробности подключения | Номер партии, дата, инспектор |
Документацию следует проверить при поступлении, а любой отсутствующий или неполный документ следует рассматривать как несоответствие. Поставщик, предоставляющий сертификат соответствия без измеренных данных, является поставщиком, утверждающим правильность данных подключения без каких-либо доказательств. Поставщик, предоставляющий данные измерений и протоколы испытаний, является поставщиком, который контролирует детали соединения. Наш завод в Нинбо Kaituo Valve Co., Ltd. предоставляет пакет документации к каждой поставке клапана сухого порошкового огнетушителя, и мы сохраняем записи для отслеживания.
Для производителя документация на партию должна быть связана с протоколом приемочного контроля. Приемочный контроль должен подтвердить, что результаты резьбомера, результаты испытаний на герметичность и записи крутящего момента соответствуют номеру партии, указанному на картонной упаковке. Если документы не могут быть привязаны к партии, проверка является неполной. Таким образом, пакет документации не является бумажной работой. Это цепочка доказательств, которая соединяет клапан с огнетушителем и огнетушитель с пользователем.
Вопрос 1. Какую деталь соединения в клапане порошкового огнетушителя наиболее важно проверить?
Ответ: Резьба цилиндра и уплотнительная поверхность являются наиболее важными деталями, поскольку от них зависит, выдержит ли огнетушитель давление. Резьба должна соответствовать горловине цилиндра по стандарту, шагу и классу допуска, а уплотнительная поверхность должна быть плоской и без заусенцев. Несоответствие резьбы может привести к утечке или повреждению горловины цилиндра, а дефект уплотняющей поверхности может вызвать медленную утечку, которая выдерживает первоначальное испытание под давлением, но не проходит в полевых условиях.
Вопрос 2. Как проверить резьбу между клапаном и цилиндром перед сборкой?
Ответ: Используйте резьбовой калибр «годен/не годен», соответствующий стандарту резьбы цилиндра, и выполните пробную сборку на образце цилиндра. Манометр подтверждает размеры резьбы, а пробная сборка подтверждает, что клапан входит в зацепление плавно и прилегает к горловине цилиндра без зазора. Запишите результаты для каждой партии и поместите в карантин любую партию, которая не прошла пробную сборку.
Вопрос 3: Почему порт манометра вызывает медленные утечки после сборки?
Ответ: На порту манометра имеется небольшая прокладка, которая может отсутствовать, быть повреждена или изготовлена из неподходящего материала. Если уплотнение установлено неправильно, давление в огнетушителе может постепенно теряться в течение недель или месяцев. Отверстие для манометра должно быть проверено на каждом клапане, уплотнение должно быть проверено, а манометр должен быть затянут с указанным моментом затяжки. Медленную утечку в отверстии манометра часто не замечают, поскольку потеря давления происходит постепенно.
Вопрос 4. Какой момент затяжки следует использовать для соединения клапана с цилиндром?
Ответ: Крутящий момент следует брать из спецификации клапана и цилиндра, а не из общей таблицы. Правильный момент затяжки зависит от размера резьбы, материала уплотнительной шайбы и материала шейки цилиндра. Используйте калиброванный динамометрический ключ и запишите значение. Чрезмерная затяжка может привести к повреждению клапана или горловины цилиндра, а недостаточная затяжка может оставить несжатой уплотнительную шайбу.
Вопрос 5: Какие документы должны сопровождать партию клапанов для проверки деталей подключения?
Ответ: Партия должна включать сертификаты на материалы, отчет о проверке размеров, отчет о калибре резьбы, отчет об испытаниях на утечку, запись крутящего момента сборки и запись о отслеживании партии. Эти документы связывают измеренные детали соединения с конкретной партией. Сертификат соответствия без данных измерений не является достаточным доказательством того, что детали подключения проверены.
Детали соединения в клапане сухого порошкового огнетушителя — это резьба цилиндра, уплотнительная поверхность, соединение шланга и сопла, отверстие манометра, дополнительные соединения и значения крутящего момента. Каждая деталь должна быть проверена с использованием правильного калибра, правильного теста и правильной документации. Клапан, который прошел визуальный осмотр, но не прошел проверку резьбового манометра или проверку на герметичность, является клапаном, который приведет к отказу на месте. Для производителей проверка должна выполняться при поставке и во время сборки, а документация на партию должна быть проверена до того, как клапаны будут выпущены в производство. Наш завод в Ningbo Kaituo Valve Co., Ltd. производит клапаны для порошковых огнетушителей с присоединительными размерами, характеристиками уплотнения и документацией, которую производители должны проверить. Если вы ищете клапаны для сборки огнетушителя, свяжитесь с нашей командой, чтобы обсудить резьбу цилиндра и характеристики соединений для вашей производственной линии.
Свяжитесь с компанией Ningbo Kaituo Valve Co., Ltd. сегоднячтобы обсудить ваши требования к клапанам порошкового огнетушителя и запросить спецификации соединений и документацию на партию для вашей производственной линии.
-